CNC 匯出
以 SVG、DXF 或 G碼 格式產生模型中面板的加工檔案:外輪廓、鏤空、凹槽、溝槽、槽口、鑽孔與雕刻。
操作方式
- 視需要先選取要加工的零件,接著從 CNC 工具列(或 Adwood 選單)啟動指令
- 等待面板準備完成;在檢視區中按一下可中斷進行中的處理
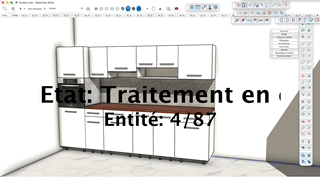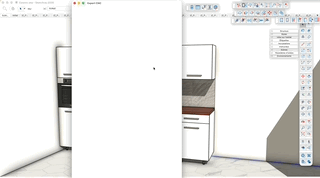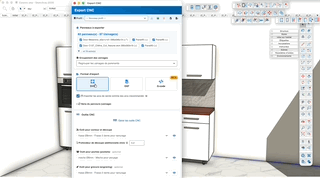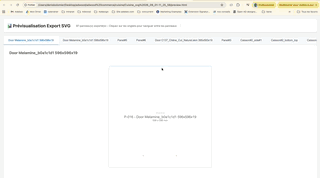
- 在視窗中核對要匯出的面板清單與分組方式
- 選擇匯出格式(SVG、DXF 或 G碼)並設定其選項
- 至少指定一把輪廓與切割刀具;型腔與雕刻刀具為選填
- 若不想寫入 SketchUp 檔案旁邊,請指定匯出資料夾
- 按一下匯出
設定檔可儲存上述全部設定,並在不同模型之間重複叫用。
設定檔列
位於視窗頂端,記錄一整套設定(格式、選項、刀具、資料夾)。
- 設定檔(下拉清單)——尚未選擇任何設定檔時顯示「新建設定檔」
- 載入此設定檔(向下箭頭)——將所選設定檔套用至整個視窗
- 儲存目前設定檔(磁片)——詢問名稱後儲存目前設定;沿用既有名稱會覆寫原設定
- 刪除此設定檔(垃圾桶)——確認後刪除所選設定檔
- 從檔案匯入 / 匯出至檔案(右側)——以
.json 檔案交換設定檔,方便在不同工作站或工坊之間共用
「要匯出的面板」區段
- 整個模型 / 選取範圍(選項按鈕)——只有在啟動指令時已有選取範圍才會出現,每個選項都會顯示對應的面板數量
- 計數器——已勾選的面板數量以及對應加工的總數
- 面板清單——每個零件一個核取方塊,預設全部勾選。超過五個零件時清單會收合,按一下「… 及其他 N 個」即可展開
- 全部重新編號(標籤欄右側按鈕)——為模型中的所有零件重新編號。編號決定 CNC 檔名:視窗關閉,編號畫面開啟,之後再次執行匯出。
最後一項設定零件標籤僅適用於向量格式(SVG 與 DXF):它決定刻在每個零件中央的文字。G碼沒有標籤,只有註解。
- 無——檔案中不寫入文字
- 零件名稱(預設)——零件的完整名稱
- 名稱 + 尺寸——名稱,其後一行以圖面單位表示的「長 x 寬」
文字大小同時取決於標籤長度與可用空間:在高度大於寬度的零件上標籤旋轉 90°;在會變得難以辨識的零件上,寧可省略也不讓文字超出輪廓。若您的 CAM 軟體依圖形範圍推算板件尺寸(例如 VCarve),請選擇無:文字在那裡會被視為材料。
在 G 代碼下,此設定被鎖定為無,下拉選單變灰:程式只包含註解。您的選擇會被保留,切回 DXF 或 SVG 時立即恢復。
「匯出格式」區段
共三個按鈕——SVG、DXF、G碼,同一時間只有一個為啟用狀態。所選格式決定下方選項的顯示:不適用的部分會隱藏。
SVG
用於檢核與簡易切割的格式:等比例的向量圖,任何切割或繪圖軟體皆可讀取。視窗關閉後會在瀏覽器中開啟預覽。
本格式僅有一項專屬選項:上文說明的零件標籤。其餘僅套用通用設定(面板、分組、弧線、刀具路徑方向、通透加工、刀具、匯出資料夾)。
DXF
面向木工 CAM 軟體(woodWOP、BiesseWorks、WoodStore、CADWork、WoodCAD|CAM 等)的交換格式,這些軟體會依圖層名稱與顏色選擇刀具。
- DXF 版本:
- R2000 (AC1015)——建議,彩色圖層、LWPOLYLINE,適用於所有現代 CNC 軟體
- R14 (AC1014)——POLYLINE/VERTEX/SEQEND,適用於較舊機器或專有控制器
- 依品牌取得說明(連結)——依軟體或機器列出建議版本的表格
- 套用刀具偏移——勾選時 Adwood 計算刀具中心軌跡,檔案中已包含半徑偏移;未勾選時軌跡精確沿著零件的名義輪廓
G碼 (beta)
完整的加工程式,機台可直接執行。這是可設定項目最多的格式,以下設定僅在選取該格式時出現。
其專屬設定——安全、主軸、換刀、程式標頭與方言——集中在視窗底部的「機床」區。
批次與目標
決定檔案寫入的位置與形式。
- 加工分組(下拉清單):
- 分離加工——每個零件一個檔案(若有正反面則兩個)
- 群組正面加工——所有零件排版於同一個檔案,正面
- 群組背面加工——背面亦同
- 排版間距 (mm)——僅在群組模式下顯示。零件之間的實際間距等於刀具直徑加上此間隙(Ø8 mm 刀具 + 0.2 mm = 8.2 mm)
- 瀏覽…——選擇檔案的目標資料夾
- 紅色叉號——清除選擇並回復預設行為:檔案寫入 SketchUp 檔案所在的資料夾
- 產生操作員摘要 (.txt)——刀具與工序彙總表,可交給操作工位
- 機器相容的檔案名稱——不含重音符號與空格
加工
各項設定依加工類型分組:每組包含刀具、走刀方向以及該類型特有的參數。
- 將圓弧匯出為弧線(建議)——勾選時圓弧輸出為真實弧線(G碼中為 G2/G3,SVG 中為 A 命令);未勾選時輸出為線段,與 SketchUp 完全相同
- G碼弧線格式——R(半徑,建議)或 I/J(中心向量)
- 管理 CNC 刀具(按鈕)——開啟刀具管理員,可建立與修改您的銑刀、鑽頭與雕刻刀;關閉刀具管理員後,下方三個清單會重新產生:新建的刀具立即出現,刪除的刀具會從選擇中移除,而已勾選的面板與其他設定維持不變
- 眼睛圖示(每個下拉清單右側)——展開刀具詳細資料:類型、直徑、描述、XY速度、Z速度、轉速
外輪廓與切口
- 輪廓與切割刀具——必填:未指定時匯出按鈕保持停用
- 附加切割深度 (mm)——在面板厚度之外多切的深度,以確保切透(預設 0.2 mm)
- 加工策略(僅 G碼):
- 漸進深度優先(預設)——厚面板,中等剛性
- 漸進線性——深度和偏移同時遞進
- 直接——單次完整走刀,適用於薄面板與高剛性機器
- 每次走刀最大深度 (mm)(G碼,直接策略除外)——19 mm 面板以 3 mm/走刀計算需 7 次走刀
- 套用刀具偏移——由軟體計算的偏移(相容於所有機台)
- 刀具補償(G代碼)——無(軟體偏移)、左 — G41 或 右 — G42:此時由機台透過其補償暫存器 (D) 套用半徑。在外輪廓上與軟體偏移互斥:啟用 G41/G42 會自動關閉軟體偏移,否則補償會套用兩次
- 走刀方向——外輪廓(預設逆時針)與切口(順時針):這是順銑的慣例。
鑽孔
- 使用鑽孔循環 G81/G83——代替展開的 G0/G1 移動
Cabineo(Lamello)連接件依幾何形狀辨識:本體底面為 2 或 3 個相互重疊的 Ø15 圓組成的雲形,周圍通常有一圈淺的法蘭凹槽。即使 SketchUp 已將圓弧打散,辨識仍然有效。外輪廓始終沿零件的名義周邊:連接件在板邊上的缺口不會出現在外輪廓中,而是從板面加工。
Cabineo 連接件清單用於選擇加工策略,應與工廠的方法一致:
- 3 個 Ø15 鑽孔 + 法蘭型腔(建議)— 本體的圓依本體深度輸出為鑽孔(
DRILL_… 圖層,G 碼中為 G81/G83 循環或螺旋插補);法蘭輸出為封閉型腔(CABINEO_RECESS_<刀具>_<深度>)。這是 Lamello 文件中的「鑽孔」方案
- 2 個銑削型腔 — 本體輸出為雲形輪廓的型腔(
CABINEO_BODY_<刀具>_<深度>,保留圓弧),法蘭輸出為第二個型腔;不鑽孔。適用於全部用直刀銑削的工廠
- 機台巨集 / 聚合頭 — 每個連接件輸出一條線段,從板邊開口指向本體底部(
CABINEO_MACRO_<深度>),為 CAM 巨集或專用聚合頭提供位置與方向。不產生刀具路徑;G 碼中僅寫入一行 CABINEO X… Y… ANGLE… DEPTH… 註解
深度(本體與法蘭)從模型中讀取,並以毫米寫入圖層名稱(10_8 = 10.8 mm)。
溝槽、企口、凹槽
- 凹槽刀具——可選;同時用於企口和溝槽。
- 延長通透加工——預設未勾選。勾選後,開口於板邊的溝槽與企口,其刀具路徑會延伸到零件輪廓之外,使銑刀完全切出材料:出口不再留下圓角,套料時外形加工也不會再經過未清除乾淨的溝槽。以真實稜邊封閉的盲加工不會被修改
- 出刀間隙 (mm)——加在刀具半徑上:超出量 = 半徑 + 間隙。選項未勾選時該輸入框為灰色。在分組(套料)模式下,請將超出量保持在套料間距的一半以內,否則銑刀會切到相鄰零件
- 走刀方向——凹槽、企口和溝槽共用同一項設定(預設順時針)。
雕刻
- 雕刻刀具——可選。
- 走刀方向——適用於內輪廓(預設順時針)。
內輪廓是繪製在面上的封閉圖形:依雕刻刀具的深度雕刻,不貫穿零件。貫穿整塊板的孔屬於切口,在「外輪廓與切口」群組中按整個板厚加工。
機床
後處理設定,對所有零件通用。此區僅在 G 代碼格式下顯示,並預設摺疊:依機床設定一次,之後透過設定檔調用。
安全與試運行
- Z1 - 安全平面 (mm)——兩道工序之間於工件上方快速移動 (G0) 的高度
- 啟用 M7(吹氣 / 霧冷)與 啟用 M8(吸塵 / 冷卻液)——兩者的標籤與代碼皆可自訂,以符合機台的實際配線
- 輔助停止代碼——若 M7 或 M8 為啟用狀態,則在程式結尾發送(預設 M9)
- 模擬模式 (dry-run)——產生不含 M3、不含 M7/M8 且降低速度的程式;速度係數(0.3 = 30 %)用於設定減速比例
換刀
- 自動換刀刀庫 (ATC)——勾選時機台使用 M6 自動換刀;未勾選時每次換刀程式都會停止 (M0),由人工更換
- 換刀格式——
T1 M6、M6 T1、T01 M06 或不使用
- 將刀具名稱作為注釋包含——接著選擇樣式:
(Tool: Fraise_D8)、(Fraise_D8) 或 ; Tool: Fraise_D8
- 刀具長度補償——
G43 H{n}、G43 H{n} Z{z1} 或不使用
- H號與T號相同——否則請輸入 H 偏移
- 主軸/速度順序——
S18000 M3 或 M3 S18000
- 主軸啟動後延遲——無、
G4 P1、G4 P2 或自訂命令
- 每把刀具產生一個檔案——適用於沒有自動換刀裝置的機器
5 軸機器
- 非5軸機器——不加入任何命令(3 軸機器)
- B+C、A+C、A+B——在程式開頭插入
G0 B0 C0、G0 A0 C0 或 G0 A0 B0,使刀具回到垂直狀態
- 自定義(自由字段)——填入自己的指令行,例如在重置前關閉 RTCP 的
M129 G0 B0 C0
程式
- 完整模態頭——在檔案開頭寫入
G90 G94 G17 G21 G40 G49 G80…
- 輸出單位——毫米 (G21) 或英寸 (G20)
- 工作坐標系——無、G54、G55 或 G56
- 程式結束代碼——M30(建議)、M2 或自定義
- 程式結束時的返回高度——安全高度 (
G0 Z{Z1})、機床零點 (G53 G0 Z0) 或無
- 程式結束時的XY返回——無、零件原點、停車位置(須輸入 X/Y)或機床零點
- 在檔案開頭插入資訊區塊——包含零件、刀具、尺寸的說明性檔頭
方言
- 注釋類型——分號、括號或無注釋
- 清理特殊字元——移除注釋中的重音符號與 Unicode 字元
- 小數位數——2 位 (12.50) 或 3 位 (12.500)
- 刪除尾隨零——輸出 12.5 而非 12.500
- 行號——增量可選 1、5 或 10
視窗底部
- 匯出——開始產生。未選擇輪廓刀具或未勾選任何面板時,按鈕保持停用
- 取消——關閉視窗且不寫入任何檔案
按鍵
- Enter = 啟動匯出(當匯出按鈕可用時)
- 在檢視區中按一下 = 在視窗開啟前中斷面板準備
- Esc = 取消操作
提示
- 為每台機器建立一個設定檔:格式、刀具、換刀與輔助代碼一次設定即可,匯出的
.json 檔案還能與工坊共用
- 在啟動指令之前先於模型中選取零件,視窗中才會出現「選取範圍」這個選項
- 先匯出 SVG,用肉眼確認輪廓與鑽孔無誤,確認後再匯出為 G碼
- 對 DXF 版本沒把握時,維持 R2000:所有較新的木工 CAM 軟體都支援
- 切勿同時啟用 G41/G42 與軟體偏移:半徑會被計算兩次——視窗已做處理,但仍請在機台上核對結果
- 在陌生機台上執行第一支程式前,請勾選模擬模式:路徑會在不啟動主軸與吸塵的情況下以低速執行
- 只有當勾選的所有零件使用同一塊板材且厚度相同時,群組(排版)模式才有意義
- 通透加工的超出量屬於機台設定,而非零件設定:請存入設定檔,並使間隙與您最常用的套料間距相符
- 若您的 CAM 軟體依圖面計算板件尺寸,請將標籤設為「無」:否則中央的文字會被算作材料